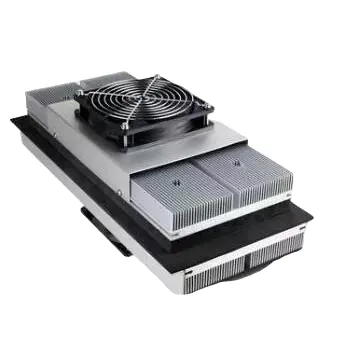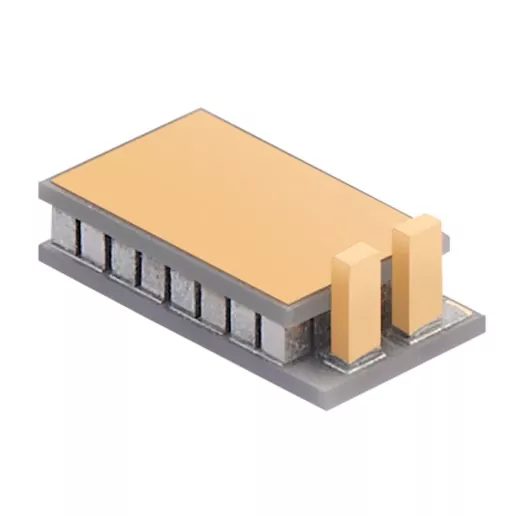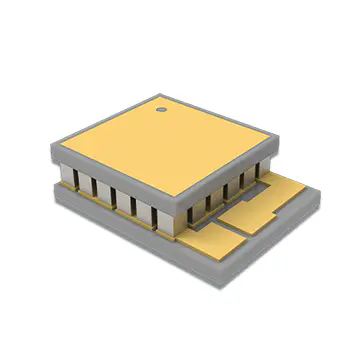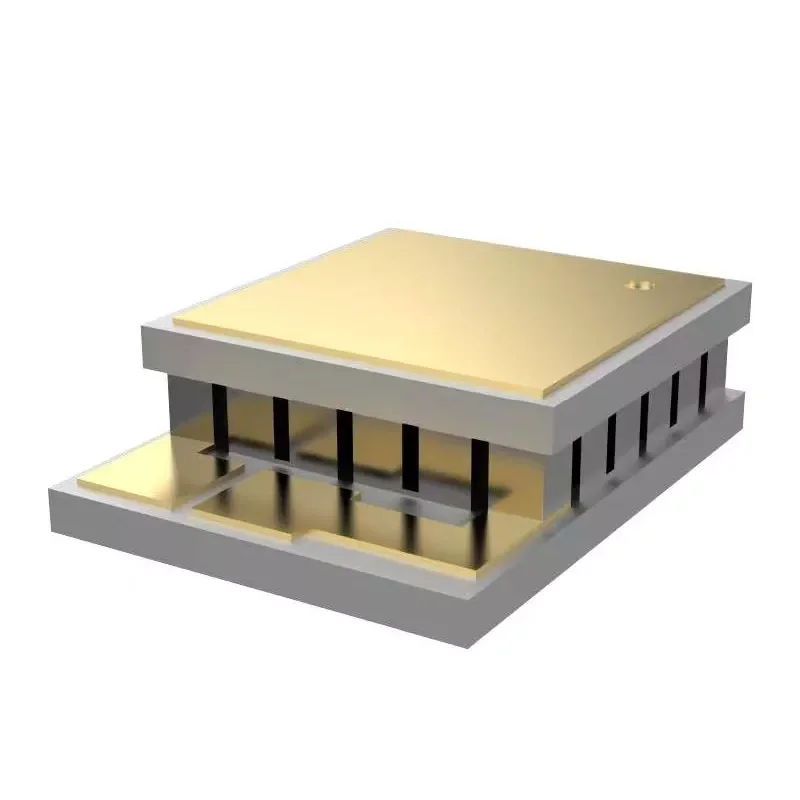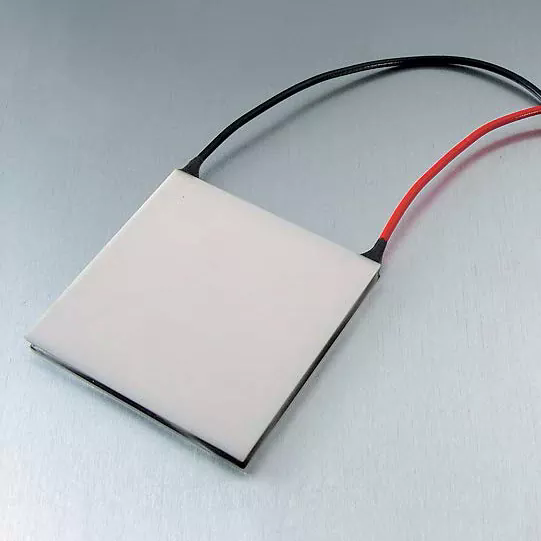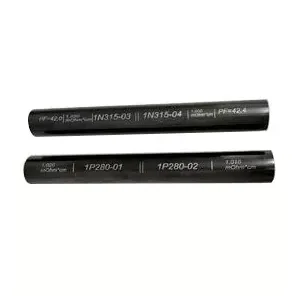
Soyut:Termoelektrik soğutma teknolojisi mikroelektronik, optik iletişim ve tıbbi cihazlarda termal yönetim için vazgeçilmez hale geldi. Ancak herhangi bir TEC modülünün performans tavanı sonuçta malzemesine göre belirlenir. Bu makale bunun nedenini inceliyorEkstrüde Termoelektrik MalzemelerYoğun dokulu mikroyapılarına, geliştirilmiş mekanik mukavemetlerine ve 0,2 mm'ye kadar olan talaş kalınlıklarını destekleme kritik yeteneklerine odaklanarak, geleneksel bölgesel eritme külçelerine üstün bir alternatif olarak ortaya çıktılar. Üretim süreçlerinin, mekanik özellik verilerinin ve uygulama örnek olay incelemelerinin karşılaştırmalı analizi yoluyla tartışma, ekstrüzyon teknolojisinin termoelektrik verimlilik ile mekanik sağlamlık arasında uzun süredir devam eden dengeyi nasıl kurduğunu gösteriyor.
- Ekstrüde Termoelektrik Malzemeleri Bölge Eritme Alternatiflerinden Farklı Kılan Nedir?
- Ekstrüzyon İşlemi Nasıl Yoğun Dokulu Bir Yapı Oluşturur?
- Mekanik Özellikler Neden Bir TEC Modülünün Minimum Boyutunu Belirler?
- 0,2 mm Eşik: Ultra İnce Talaş İmalatına Olanak Sağlıyor
- Ekstrüde Termoelektrik Malzemeler Gerektiren Uygulamalar
- Külçeden Modüle: Üretim Yeteneği ve Kalite Kontrol
- Sıkça Sorulan Sorular
Ekstrüde Termoelektrik Malzemeleri Bölge Eritme Alternatiflerinden Farklı Kılan Nedir?
Ekstrüzyon ve bölge eritme arasındaki seçim yalnızca üretim tercihi meselesi değildir. Termoelektrik soğutucular için tüm alt üretim iş akışını belirler - külçelerin levhalara nasıl dilimlendiğinden, bu levhaların ne kadar ince öğütülebileceğine ve kaç tanesinin küp küp doğrama aşamasında kırılmadan hayatta kalacağına kadar.
Bölge eritme, yüksek saflıkta Bi₂Te₃ bazlı tek kristallerin üretiminde uzun süredir bir referans noktası olmuştur. Yönlü katılaştırma işlemi, taneleri büyüme ekseni boyunca hizalayarak mükemmel taşıyıcı hareketliliği sağlar. Ancak bu hizalanma yapısal bir kırılganlık yaratıyor. Bi₂Te₃ kristalleri bazal düzlem boyunca kolayca bölünür; bu da, kesme, inceltme ve montaj sırasında, özellikle hedef kalınlık 0,5 mm'nin altına düştüğünde malzemenin ufalanmaya ve katmanlara ayrılmaya eğilimli olduğu anlamına gelir.
Ekstrüzyon işleme temelde farklı bir yol izler. Mekanik olarak alaşımlanmış veya önceden preslenmiş tozlardan başlayarak, malzeme yüksek sıcaklıkta bir kalıptan geçirilir ve ciddi plastik deformasyona maruz kalır. Bu deformasyon sadece malzemeyi şekillendirmez; iç tahıl mimarisini yeniden inşa eder. Sonuç, kontrollü kristalografik dokuya sahip yoğun, ince taneli bir gövdedir; bu gövde, Bi₂Te₃'nin anizotropik taşıma avantajlarını korurken mekanik bütünlüğü önemli ölçüde artırır.
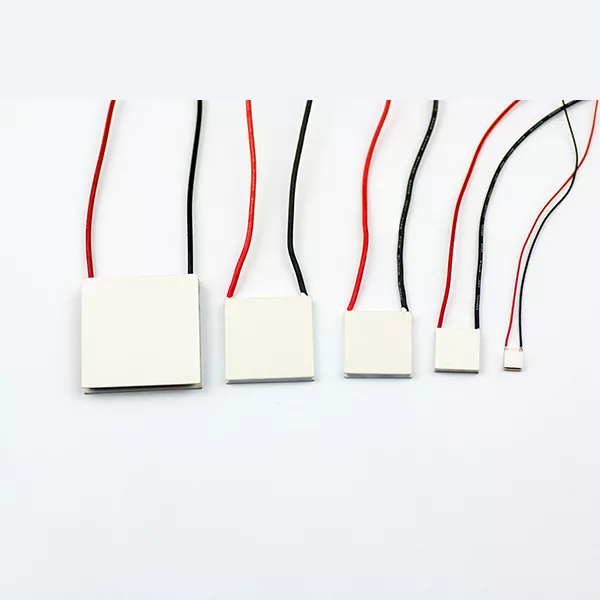
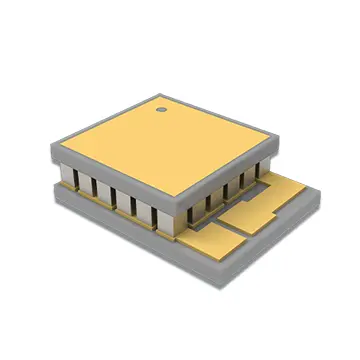
Pratik sonuç önemlidir. Bölgede eritilmiş külçelerin bacak yüksekliği 1,0–1,5 mm olan standart TEC modüllerinde kabul edilebilir performans sağlayabileceği durumlarda, ekstrüzyonla üretilen malzemeler daha önce pratik olmayan modül mimarilerine kapıyı açar: bacak yüksekliği 0,2 mm olan mikro-TEC'ler, her elemanda hassas boyutsal tutarlılık gerektiren çok aşamalı basamaklar ve fotonik cihazlar için ince film bitişik soğutma çözümleri.
Ekstrüzyon İşlemi Nasıl Yoğun Dokulu Bir Yapı Oluşturur?
Ekstrüzyon sırasındaki mikroyapısal dönüşümü anlamak, bu malzemelerin sonraki işlemlerde neden farklı davrandığını anlamak için önemlidir. Mekanizmanın kökeni, malzeme hâlâ deformasyona uğrarken taneciklerin çekirdeklenip yeniden büyüdüğü bir süreç olan dinamik yeniden kristalleşmeye dayanıyor.
Plastik Deformasyon Yoluyla Tane İnceltme
Sıcak ekstrüzyon sırasında iş parçası kalıptan geçerken yoğun bir kesme gerilimine maruz kalır. Bu gerilim enerjisi, orijinal kaba tane yapısını rafine, eş eksenli veya hafifçe uzatılmış bir tane ağıyla değiştirerek dinamik yeniden kristalleşmeyi yönlendirir. Sıcak ekstrüzyon yoluyla üretilen p-tipi Bi₂Te₃ bazlı bileşikler üzerinde yapılan araştırma, ekstrüzyon hızının yeniden kristalleşme ile tane büyümesi arasındaki dengeyi doğrudan yönettiğini göstermiştir. 1,0 mm/dak'lık kontrollü bir hızda, 1,53 μm kadar ince ortalama tanecik boyutlarına, düşük açılı tanecik sınırlarının yüksek yoğunluğuyla birlikte ulaşılabilir.
Bu düşük açılı sınırlar kritiktir. Yük taşıyıcılarını dağıtan ve elektriksel iletkenliği bozan yüksek açılı sınırların aksine, düşük açılı sınırlar taşıyıcı hareketliliğini korurken fonon saçılımına katkıda bulunmaya devam eder ve böylece kafes termal iletkenliğini bastırır. Bu ikili işlev, ekstrüzyona tabi tutulan malzemelerin, önemli miktarda mekanik güç kazanırken, bölgesel olarak eritilmiş muadilleriyle rekabetçi termoelektrik performansını korumasını sağlayan şeydir.
Doku Kontrolü ve Anizotropi Yönetimi
Bi₂Te₃ katmanlı bir malzemedir ve termoelektrik özellikleri oldukça anizotropiktir. Düzlem içi yön (c eksenine dik), çapraz düzlem yönünden çok daha yüksek taşıyıcı hareketliliği sergiler. Ekstrüzyon işlemi, c eksenini tercihen ekstrüzyon yönü boyunca hizalayarak bu anizotropiden yararlanır ve fiber dokusu olarak bilinen şeyi oluşturur.
Doku derecesi, 0 (rastgele) ila 1 (mükemmel hizalanmış) arasında değişen yönlendirme faktörü F ile ölçülür. Ekstrüzyon sıcaklığı ve hızının dikkatli kontrolü sayesinde p tipi malzemelerde 0,28-0,41 F değerlerine ulaşılmıştır. N-tipi Bi₂Te₃ için, ekstrüzyon yönünü başlangıçtaki düzlem içi dokuyla hizalamanın, doku derecesini en az iki katına çıkararak 263 cm²V⁻¹s⁻¹ oda sıcaklığında taşıyıcı hareketliliği ve 47,3 μWcm⁻¹K⁻²'ye yaklaşan güç faktörleri sağladığı gösterilmiştir.
Comparison of Internal Structures
| Karşılaştırma Öğesi | Ekstrüde Bi₂Te₃-Sb₂Te₃ Malzemeler | Geleneksel Bölge Eritme Malzemeleri |
|---|---|---|
| İç Yapı | Yoğun dokulu yapı | Yönlü kristal yapı |
| Mekanik İşleme | Kesme ve inceltme sırasında daha yüksek direnç | Bölünmeye bağlı kusurlara karşı daha duyarlı |
| İnce Talaş İmalatı | 0,2 mm incelikteki TEC bileşenlerini destekler | Ultra ince işleme için daha zor |
| Malzeme Tutarlılığı | Kontrollü doku bütünlüğü | Kristal büyüme koşullarına bağlı |
| Uygulamalar | Micro TEC, çok kademeli TEC, hassas soğutma | Geleneksel TEC uygulamaları |
Mekanik Özellikler Neden Bir TEC Modülünün Minimum Boyutunu Belirler?
Termoelektrik soğutucu tasarımında, bir modülün ne kadar küçük olabileceğini basit bir ilişki belirler: minimum bacak yüksekliği malzemenin mekanik mukavemetiyle sınırlıdır. Kesit alanı için çok ince olan bir termoelektrik bacak, lehimleme, dilimleme veya termal döngü sırasında kırılacaktır. Bu teorik bir endişe değil; TEC minyatürleştirmesindeki birincil darboğazdır.
Ekstrüzyon işlemi doğrudan bu kısıtlamayı giderir. Tane boyutunun incelmesi ve yüksek yoğunluklu dislokasyonların eklenmesiyle, ekstrüzyon, bölge eritilmiş malzemeyle karşılaştırıldığında hem basınç hem de kesme mukavemetini önemli ölçüde artırır.
N-Tipi ve P-Tipi Mekanik Özellik Profilleri
| Mekanik Özellik | N Tipi Malzeme | P Tipi Malzeme |
|---|---|---|
| Basınç Dayanımı (MPa) | 54.0 | 66.0 |
| Kesme Dayanımı (MPa) | 16.0 | 21.0 |
| Young Modülü (GPa) | 47.0 | 42.0 |
| Poisson Oranı | 0.30 | 0.30 |
Bu değerler, ince talaş işleme için tipik olarak gerekli olanın üzerinde önemli bir marjı temsil eder. Bağlam açısından, ekstrüzyon koşullarına bağlı olarak 189-226 MPa'ya ulaşan basınç dayanımlarına ve 126-139 MPa bükülme dayanımlarına sahip sıcak ekstrüde p-tipi Bi₂Te₃ bazlı bileşikler rapor edilmiştir. Bu gelişmiş özellikler, 100 × 100 × 200 μm³ kadar küçük boyutlara sahip mikropartiküllerin kırılmadan kesilmesini mümkün kılan şeydir.
Termal Döngü Güvenilirliği
Mekanik mukavemet aynı zamanda termal çevrim altında uzun vadeli güvenilirliği de yönetir. Bir TEC modülü çalıştığında termoelektrik bacaklar tekrarlanan ısıtma ve soğutma döngülerine maruz kalır. Tane sınırları, mikro çatlakların çekirdeklenip yayılabileceği zayıf noktalar görevi görür. Ekstrüzyonla üretilen ince taneli, yoğun bağlı yapı, termal gerilimleri, bölgesel olarak eriyen malzemenin bölünmeye eğilimli kristal yapısına göre daha düzgün bir şekilde dağıtarak döngüsel yorulmaya karşı direnci artırır.
0,2 mm Eşik: Ultra İnce Talaş İmalatına Olanak Sağlıyor
Termoelektrik malzemeyi 0,2 mm kalınlığa kadar işleyebilme yeteneği yalnızca bir üretim merakı değildir; yeni nesil kompakt soğutma cihazlarının arkasındaki olanak sağlayan teknolojidir. Bu kalınlıkta, bir termoelektrik ayağın tipik eleman geometrileri için 1:1'e yaklaşan bir yükseklik-genişlik oranı vardır; bu, montaj sırasındaki yapısal yükün bükülmeden ziyade ağırlıklı olarak sıkıştırma olduğu anlamına gelir.
Üç faktör, ekstrüzyonu bu kalınlık rejimi için olanak sağlayan süreç haline getirir.
Azaltılmış Bölünme Hassasiyeti
Bölgede eriyen Bi₂Te₃, bazal düzlem boyunca kolaylıkla ayrılır. Bir levha yaklaşık 0,5 mm'nin altına inceltildiğinde, en küçük taşıma gerilimleri bile tüm eleman boyunca yayılan bölünme çatlaklarını başlatabilir. Ekstrüzyon işlemi, çatlak ilerlemesini saptıran yanlış yönlendirilmiş taneler ve düşük açılı sınırlar ekleyerek bu bölünme yolunu bozar. Sonuç, yıkıcı bir kırılma olmadan kesme, alma ve yerleştirme montajı ve lehimlemenin mekanik istismarını tolere edebilen bir malzemedir.
Tutarlı Dilimleme için Kontrollü Doku
Çok elemanlı TEC modüllerinde her bacağın neredeyse aynı elektriksel ve termal özelliklere sahip olması gerekir. Doku yönelimi öğeden öğeye değişirse modülün soğutma performansı tahmin edilemez hale gelir. Ekstrüzyon, uzunlukları boyunca tekdüze dokuya sahip külçeler üretir ve aynı külçe içindeki farklı konumlardan kesilen elemanların tutarlı özellikler sergilemesini sağlar. Bu tutarlılık, yüzlerce elemanın termal dengede çalışması gereken çok aşamalı TEC konfigürasyonlarında özellikle önemlidir.
İşleme Ekipmanı Uyumluluğu
Ekstrüzyona tabi tutulan malzemenin mekanik mukavemeti aynı zamanda aşağı yöndeki ekipman seçimini de etkiler. Malzeme ufalanmaya karşı dirençli olduğundan üreticiler, wafering ve dilimleme sırasında daha yüksek ilerleme hızları kullanabilir, böylece işlem süresi ve maliyeti azaltılabilir. Benzer şekilde, otomatik alma ve yerleştirme sistemleri, daha düşük kırılma riskiyle daha ince elemanları işleyebilir ve daha yüksek verimli montaj hatlarına olanak tanır.
Ekstrüde Termoelektrik Malzemeler Gerektiren Uygulamalar
Ekstrüzyonun teknik avantajları, ince, güvenilir termoelektrik elemanların gerekli olduğu çeşitli uygulama alanlarında somut faydalara dönüşür.
Optik Haberleşme ve Lazer Diyot Soğutma
Optik alıcı-vericiler ve lazer diyotlar sıcaklığa son derece duyarlıdır. Dalgaboyu kayması, azalan çıkış gücü ve hızlanan bozulmanın tümü yetersiz termal kontrolden kaynaklanmaktadır. Örneğin 5G optik modüllerde termoelektrik soğutucuların, milimetre cinsinden ölçülen paketlere yerleştirilirken lazer çip sıcaklıklarını dar toleranslar dahilinde tutması gerekiyor.
0,2 mm ince talaş kapasitesi bu gereksinimi doğrudan desteklemektedir. Sıcak ekstrüde Bi₂Te₃ bazlı termoelektrik malzemeler, optik modül uygulamalarında doğrulanmış olup, iletişim, lazer ve kızılötesi sistemlere entegrasyon potansiyeli ile etkili fotonik çip sıcaklık kontrolü göstermektedir. Malzemenin yüksek basınç dayanımı, termoelektrik bacakların, termal genleşme uyumsuzluklarının daha zayıf malzemeleri kırabileceği alıcı-verici imalatında kullanılan lehimleme ve montaj işlemlerine dayanmasını sağlar.
Çok Kademeli TEC Yapıları
Çok kademeli termoelektrik soğutucular, tek bir kademenin ulaşamayacağı sıcaklık farklarını elde etmek için çok sayıda termoelektrik eleman katmanını istifler. Her ek aşama, ısı pompalama kapasitesini ve ulaşılabilir ΔT'yi artırır, ancak aynı zamanda yeni mekanik zorluklar da getirir. Daha yüksek aşamalardaki elemanlar daha ince olmalı ve daha düşük aşamalardaki elemanlarla performans tutarlılığını korumalıdır.
Ekstrüzyon teknolojisi, yaklaşık 140 K'ye kadar sıcaklıklarda çalışan katı hal çok kademeli soğutucular için termoelektrik ayakların imalatında özel olarak uygulanmıştır. Ekstrüzyona tabi tutulan malzemenin mekanik özellikleri, özellikle de sıkı paketlenmiş çok katmanlı yapıların montajı sırasında kırılmaya karşı direnci, bu kademeli tasarımları üretilebilir kılan şeydir.
Tıbbi ve Laboratuvar Sıcaklık Kontrolü
Termoelektrik soğutucular, hassas sıcaklık düzenlemesinin kritik olduğu tıbbi soğutma sistemlerinde, laboratuvar cihazlarında ve araştırma ekipmanlarında yaygın olarak kullanılmaktadır. Uygulamalar teşhis cihazlarında reaktif stabilitesinin korunmasından analitik cihazlarda numune sıcaklığının kontrol edilmesine kadar uzanır.
Bu ortamlarda termoelektrik malzemenin hem termal performans hem de uzun vadeli güvenilirlik sağlaması gerekir. Ekstrüde Bi₂Te₃-Sb₂Te₃ malzemeleri gerekli kombinasyonu sunar: Bölgede erimiş malzemeyle karşılaştırılabilir oda sıcaklığına yakın termoelektrik performans, binlerce termal döngü boyunca kararlı çalışmayı sağlayan mekanik dayanıklılıkla birleştirilir.
Endüstriyel ve Yarı İletken Termal Yönetimi
35 mm'ye kadar çaplarda ve 120 mm veya 240 mm uzunluklarda mevcut olan büyük çaplı ekstrüzyon külçeler, daha büyük soğutma elemanlarının gerekli olduğu endüstriyel TEC üretimine hizmet eder. Uygulamalar yarı iletken ekipmanlarda, elektronik soğutma sistemlerinde ve endüstriyel sıcaklık kontrol cihazlarında yerelleştirilmiş termal yönetimi içerir. Ekstrüzyon işleminin ölçeklenebilirliği, üreticilerin tek kristal büyütme yöntemleriyle pratik olmayan hacimlerde külçeler üretmesine olanak tanır.
Külçeden Modüle: Üretim Yeteneği ve Kalite Kontrol
Ekstrüde termoelektrik malzemelerin üretilmesi, malzeme hazırlama, ekstrüzyon işleme, eleman imalatı ve modül montajını kapsayan entegre bir üretim yaklaşımı gerektirir. Ekstrüzyona tabi tutulan malzemelere performans avantajlarını sağlayan mikroyapısal özellikleri korumak için her aşamanın kontrol edilmesi gerekir.
Malzeme Hazırlama ve Ekstrüzyon
Proses, istenen taşıyıcı tipini ve konsantrasyonunu elde etmek için stokiyometri ve katkı seviyelerinin dikkatli bir şekilde kontrol edilmesiyle Bi₂Te₃-Sb₂Te₃ katı çözelti bileşimlerinin hazırlanmasıyla başlar. Hazırlanan malzeme daha sonra konsolide edilir ve kontrollü sıcaklık ve gerinim oranı koşulları altında ekstrüzyona tabi tutulur. Ekstrüzyon parametreleri (sıcaklık, hız ve indirgeme oranı), tamamı termoelektrik ve mekanik özellikleri etkileyen tane boyutunu, doku yoğunluğunu ve kusur yoğunluğunu belirler.
Eleman İşleme ve Montaj
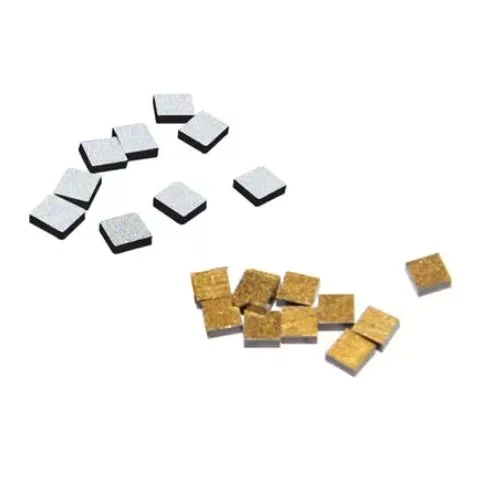
Ekstrüzyondan sonra külçe, levha haline getirme, dilimleme ve yüzey hazırlığı yoluyla termoelektrik elemanlara işlenir. Ekstrüzyona tabi tutulan malzemenin geliştirilmiş mekanik mukavemeti, 0,2 mm'ye kadar agresif incelmeye ve yüksek verimle hassas dilimlemeye olanak tanır. Elemanlar daha sonra metalize edilir, lehimlenir ve modüller halinde birleştirilir. Kalite doğrulaması boyutsal incelemeyi, elektriksel özellik ölçümünü ve termal performans testini içerir.
Üretim Ekipmanları
Ekstrüde termoelektrik malzemeler ve modüller için eksiksiz bir üretim hattı şunları içerir:
- Kalay daldırma fırını: Eleman uçlarının lehimle kaplanması için
- Titreşimli salınımlı kalıp makinesi: Hassas eleman konumlandırma için
- Kaynak makinesi: Elektrik bağlantısı için
- Fırın: Kürleme ve ısıl işlem için
- Dağıtım makinesi: Yapışkan uygulaması için
- Otomatik yapıştırma makinesi: Modül kapsülleme için
- Kesme makinesi: Gofret ve dilimleme için
- Katılaştırma makinesi: Lehim bağlantısı oluşumu için
- Yeniden akışlı lehimleme ekipmanı: Yüksek güvenilirlikli lehimleme için
- Tam otomatik baskı makinesi: Metalizasyon desenleri için
Sıkça Sorulan Sorular
Termoelektrik malzemeler için ekstrüzyonun bölge eritmeye göre birincil avantajı nedir?
Ekstrüzyon, bölgesel olarak eriyen tek kristallerden daha üstün mekanik mukavemet sağlayan yoğun, ince taneli dokulu bir yapı üretir. Bu dayanıklılık avantajı, kesme, inceltme veya montaj sırasında kırılmadan 0,2 mm'ye kadar daha ince boyutlara kadar işlemeye olanak tanırken, aynı zamanda bölgesel olarak eriyen malzemeyle rekabetçi termoelektrik performansı korur.
Ekstrüde termoelektrik malzemeler tek kristallerin termoelektrik performansıyla eşleşebilir mi?
Evet. Kontrollü doku oryantasyonu ve tanecik incelmesi sayesinde, ekstrüde Bi₂Te₃ bazlı malzemeler, bölgesel olarak eritilmiş numunelerle karşılaştırılabilir taşıyıcı hareketlilikleri ve güç faktörleri elde eder. İnce taneli yapı aynı zamanda kafes termal iletkenliğini azaltabilen ilave fonon saçılımını da beraberinde getirerek potansiyel olarak genel başarı rakamını artırabilir.
Ekstrüde külçelerden hangi talaş kalınlıkları güvenilir bir şekilde üretilebilir?
Ekstrüde Bi₂Te₃-Sb₂Te₃ malzemeleri, 0,2 mm kalınlığa kadar termoelektrik çip üretimini destekler. Bu yetenek, malzemenin ultra ince işleme ve otomatik montaj için yeterli yapısal bütünlük sağlayan basınç dayanımı (54–66 MPa) ve kesme dayanımı (16–21 MPa) sayesinde sağlanır.
Ekstrüde malzemeler çok aşamalı TEC konfigürasyonlarına uygun mu?
Kesinlikle. Çok aşamalı TEC'ler birçok öğede tutarlı performans ve istifleme sırasında mekanik dayanıklılık gerektirir. Ekstrüde edilmiş malzemelerin tekdüze dokusu ve yüksek mekanik mukavemeti, onları bu uygulamalar için çok uygun hale getirir ve ekstrüzyon teknolojisi, ~140 K'ye kadar sıcaklıklarda çalışan çok kademeli soğutucuların ayaklarının imalatında özel olarak uygulanmıştır.
Ekstrüde termoelektrik malzemeler için hangi külçe boyutları mevcuttur?
Standart ekstrüzyon külçe boyutları 120 mm ve 240 mm uzunlukları ve 25 mm, 30 mm ve 35 mm çapları içerir. Bu boyutlar hem mikro-TEC eleman üretimini hem de daha büyük endüstriyel soğutma bileşenlerini destekler.
Ekstrüde termoelektrik malzemelerin TEC üretim veriminizi nasıl artırabileceğini ve daha ince cihaz mimarilerine nasıl olanak sağlayabileceğini keşfetmeye hazır mısınız?
Bize Ulaşın